汽车车顶饰条:从功能件到品质符号的制造升级之路
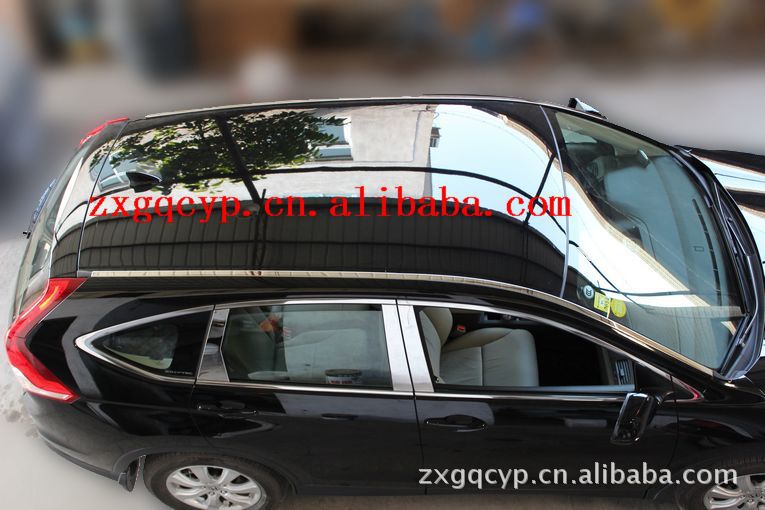
在整车外饰系统中,车顶饰条长期被视为"小件",却直接关系到车辆的密封性能、风噪表现与外观质感。中国汽车工业协会数据显示,2023年我国乘用车产量约2612万辆,按单车平均使用2.4米车顶饰条测算,仅前装市场年需求量就超过6200万米。这一看似不起眼的零部件,正随着消费升级与工艺迭代,成为观察汽车外饰件制造水平的一个切口。
一、材料选择:不锈钢与铝合金的性能分野
车顶饰条的主流材料集中在不锈钢与铝合金两大体系。304不锈钢饰条抗拉强度可达520MPa以上,耐盐雾测试通常能通过480小时,适合多雨高湿地区;铝合金饰条密度仅为不锈钢的三分之一,经阳极氧化处理后表面硬度可达HV300以上,在轻量化趋势下渗透率逐年提升。成都某饰条厂家技术负责人透露,其铝合金饰条产品近三年订单占比已从35%升至52%,轻量化与造型自由度是主要驱动力。
材料差异也带来加工路径的分化。不锈钢饰条多采用辊压成型配合冲切成型,对模具精度要求高;铝合金饰条则更多依赖挤压成型与CNC精加工,表面处理环节的氧化槽液浓度、温度控制直接影响色差一致性。业内通行的色差判定标准为ΔE≤1.5,这对铝合金饰条加工企业的过程控制能力提出了实际考验。
二、工艺链条:从辊压到装配的精度控制
一条合格的车顶亮条,背后是辊压、冲切、弯曲、表面处理、装配五道核心工序的串联。辊压工序中,型材断面公差通常控制在±0.15mm以内;弯曲环节针对车顶弧度的回弹补偿,需要依托三维扫描数据反复修正模具。某主机厂外饰件质量报告显示,饰条与顶盖的间隙面差要求普遍在±0.5mm区间,超出即判定为装配不良。
表面处理是决定外观品质的关键。不锈钢车顶饰条的拉丝纹路方向一致性、铝合金饰条的氧化膜厚度均匀性,都是质量检测的重点项。行业实践中,氧化膜厚度一般要求≥10μm,并通过百格测试与盐雾试验双重验证。汽车密封条配套环节同样不容忽视——饰条卡扣与密封条的配合松紧度,直接影响高速行驶时的风噪水平,部分车型实测风噪贡献可达2-3分贝。
三、定制化趋势与区域产业配套
随着车型迭代加速,车顶亮条定制需求明显上升。旅行车行李架饰条、SUV车顶行李架饰条、轿跑溜背造型饰条,对曲率半径与端部收口方式提出差异化要求。定制订单的典型特征是批量小、批次多,这对厂家的模具柔性切换能力与快速打样周期形成压力。目前行业较优水平可将新品打样周期压缩至15-20天。
区域配套方面,成渝地区依托整车产能集聚,形成了较为完整的汽车外饰件生产配套圈。成都汽车饰条企业在服务本地主机厂的同时,也向西南地区二级配套市场辐射,物流半径优势明显。有从业者指出,饰条产品单价不高但运输体积大,300公里内的配套半径在成本上更具竞争力,这也解释了区域产业集群的形成逻辑。
四、质量检测与行业门槛
车顶饰条虽属外饰件,检测项目却相当完整:尺寸精度、附着力、耐候性、耐化学腐蚀性、卡扣插拔力等缺一不可。耐候测试通常采用氙灯老化,要求1000小时无明显色变;卡扣插拔力需稳定在设定区间,避免装配松脱或拆卸困难。这些指标构成了车顶装饰条厂家的实际准入门槛,也是主机厂供应商审核的核心评分项。
从趋势看,车顶饰条正从单一装饰功能向集成化演进——集成导水槽、集成天线罩、集成氛围灯带的设计方案已在部分新车型上落地。对制造企业而言,这意味着工艺复合度提升,也意味着价值空间的打开。在汽车外饰件整体升级的背景下,这条"顶上的线条",或许比想象中更值得关注。